


Comprendre la stérilité commerciale dans la transformation des aliments
Les conserves longue durée, les plats cuisinés et les aliments humides pour animaux restent des mois à température ambiante sur les étagères des magasins, sans pour autant perdre leur innocuité. Ce phénomène est dû à la stérilité industrielle, un procédé thermique contrôlé qui constitue le fondement de toute l'industrie agroalimentaire. Pour les fabricants, la maîtrise de la stérilité industrielle fait toute la différence entre un processus de production validé et une usine qui se contente de chauffer les produits en espérant que tout se passe bien.
Ce guide explique la notion de stérilité commerciale, son importance pour la sécurité et la durée de conservation, les facteurs qui l'influencent et la validation des procédés de stérilisation en autoclave. Il aborde également les micro-organismes cibles pris en compte lors de la conception du procédé, la signification de la valeur F₀ et les technologies d'autoclave utilisées pour obtenir des résultats constants.
Points clés à retenir
La stérilité commerciale n'est pas une stérilité absolue ; elle signifie que les micro-organismes susceptibles de se développer et de provoquer une altération ou un risque pour la santé publique dans les conditions de stockage prévues du produit sont contrôlés à un niveau sûr.
La sécurité des procédés de stérilisation des aliments repose sur des programmes thermiques validés, et non uniquement sur les réglages de température ; la distribution de la chaleur, la pénétration de la chaleur et la vérification microbiologique jouent toutes un rôle.
La valeur F₀ exprime l'effet létal d'un processus thermique à une température de référence de 121,1 °C, mais la cible requise dépend du produit, de l'emballage et des résultats de validation.
Les aliments peu acides (pH supérieur à 4,6) nécessitent un contrôle très rigoureux car ils favorisent la prolifération de spores bactériennes résistantes à la chaleur, y compris celles qui présentent un risque pour la santé publique.
Les choix technologiques en matière d'autoclave, tels que les systèmes à pulvérisation d'eau, à vapeur-air et rotatifs, influencent l'uniformité du chauffage et l'efficacité du processus, mais le processus validé reste le fondement.
Qu'est-ce que la stérilité commerciale ?
La stérilité commerciale est un état obtenu par un procédé approprié permettant de contrôler, au niveau requis, les micro-organismes capables de se reproduire dans les conditions de stockage et de distribution prévues, y compris celles présentant un intérêt pour la santé publique. Cela ne signifie pas que tous les micro-organismes ont été détruits. L'objectif est d'atteindre le niveau de stabilité microbiologique requis pour le produit concerné et ses conditions de stockage prévues.
Conformément à la réglementation américaine sur les conserves à faible acidité (21 CFR Partie 113), la stérilité commerciale des aliments à faible acidité traités thermiquement désigne un état obtenu par l'application de chaleur qui élimine tout micro-organisme viable, y compris les spores, capable de se reproduire dans l'aliment dans des conditions normales de stockage et de distribution à température ambiante. Ces définitions réglementaires constituent le fondement technique de ce terme, et les fabricants exportant des aliments à longue conservation doivent s'assurer de la définition exacte applicable sur leur marché de destination.
Stérilité commerciale vs. stérilité absolue
| Comparaison | Stérilité commerciale | Stérilité absolue |
|---|---|---|
| Objectif principal | Respecter les exigences de sécurité et de stabilité dans les conditions de stockage prévues | Éliminer tous les micro-organismes viables |
| Considérations clés | Micro-organismes cibles, conditions de stockage et stabilité du produit | Tous les micro-organismes viables |
| application de transformation alimentaire | Couramment utilisé pour les aliments transformés thermiquement et stables à température ambiante | Ce n'est généralement pas l'objectif pratique du traitement industriel des aliments en autoclave. |
| Intensité du processus | Adapté aux besoins en matière de risque produit et de durée de conservation | Cela nécessiterait une chaleur beaucoup plus intense, ce qui nuirait à la qualité des aliments. |
Pour les fabricants de produits alimentaires, la stérilité commerciale vise à garantir la sécurité et la stabilité requises dans des conditions réelles de production, de stockage et de distribution, tout en préservant au maximum la qualité du produit.
Pourquoi la stérilité commerciale est-elle importante ?
La stérilité industrielle a des répercussions qui dépassent la simple sécurité alimentaire. Elle influe également sur la durée de conservation, la qualité du produit et les conditions de stockage.
Sécurité alimentaire :Contrôle les agents pathogènes cibles et les micro-organismes sporulants thermorésistants pertinents.
Durée de conservation :Réduit les risques de détérioration, de gonflement de l'emballage et autres modifications microbiologiques.
Qualité du produit :Contribue à équilibrer l'inactivation microbienne et la préservation de la saveur, de la couleur et de la texture.
Stockage et distribution :Permet le stockage et la distribution à température ambiante lorsque le produit, le processus et l'emballage répondent aux exigences applicables.
La stérilité commerciale ne signifie pas qu'un produit peut être conservé indéfiniment. Sa durée de conservation réelle dépend également de sa formulation, de l'intégrité de son emballage et des conditions de stockage.
Microorganismes cibles à l'origine de la conception du procédé
Les programmes de traitement thermique sont conçus en fonction des micro-organismes les plus thermorésistants susceptibles de survivre dans le produit et son emballage. Deux groupes sont particulièrement importants dans la stérilisation industrielle des produits alimentaires.
Agents pathogènes présentant un intérêt pour la santé publique
Clostridium botulinumLa bactérie Botulinum, une bactérie sporulante capable de produire une toxine mortelle, est le principal facteur de sécurité pour les conserves à faible acidité. La cuisson antibotulique, souvent décrite comme une réduction décimale de 12 (12D), réduit la probabilité de survie des spores à un niveau extrêmement faible. Ce principe est un fondement standard de la conception des procédés thermiques pour les aliments à faible acidité depuis des décennies, et explique la rigueur des protocoles de traitement de ces aliments.
Microorganismes de détérioration
Les micro-organismes d'altération thermorésistants, tels que les bactéries sporulantes thermophiles, commeGeobacillus stearothermophilusLes bactéries peuvent survivre à une cuisson antibotulique, mais ne peuvent se multiplier dans des conditions de stockage appropriées. La conception du procédé doit donc concilier une cuisson antibotulique sûre avec une cuisson de dégradation adéquate pour le produit et sa température de stockage prévue. C'est pourquoi les exigences de stérilité commerciale peuvent différer entre un produit stocké dans un entrepôt chaud et un produit stocké dans un entrepôt plus frais.
L'acidité modifie le niveau de risque
Les produits dont le pH est supérieur à 4,6 sont classés comme peu acides et nécessitent un traitement thermique rigoureux. Les aliments acides, tels que les fruits dont le pH est inférieur à 4,6, requièrent généralement des traitements plus doux, car l'acidité inhibe la croissance des spores. La connaissance du pH du produit est donc une étape essentielle pour définir les exigences de stérilité à des fins commerciales.
Quels sont les facteurs qui affectent la stérilité commerciale ?
La stérilité industrielle repose sur un programme de traitement thermique scientifiquement établi et validé, et non uniquement sur les réglages de température.
| Facteur clé | Impact sur le traitement |
|---|---|
| caractéristiques alimentaires | Le pH, la viscosité, la taille des particules et la formulation influent sur les risques microbiens et la pénétration de la chaleur. |
| Température et temps | Collaborez pour déterminer l'inactivation microbienne obtenue lors du traitement thermique. |
| Format d'emballage | Les matériaux d'emballage, la conception et l'intégrité du scellage influent sur l'adéquation du processus et la stabilité du produit. |
| Validation du processus | Confirme que le processus prévu peut satisfaire aux exigences de sécurité du produit. |
| Conditions de stockage | Influencer la stabilité du produit et sa durée de conservation. |
Par exemple, les aliments peu acides nécessitent généralement un contrôle rigoureux des spores bactériennes thermorésistantes. Les sauces épaisses et les produits contenant des particules solides peuvent exiger des études spécifiques de pénétration de la chaleur afin de déterminer comment celle-ci atteint la zone du produit qui chauffe le plus lentement. Par conséquent, les mêmes paramètres de stérilisation en autoclave ne doivent pas être appliqués indifféremment à différents produits.
Comment évalue-t-on un processus de stérilisation en autoclave ?
Lors de l'utilisation d'un autoclave pour le traitement thermique des aliments, l'atteinte de la température de consigne ne garantit pas, à elle seule, la stérilité commerciale. Les fabricants doivent tenir compte du processus validé et planifié, des enregistrements d'exploitation réels, de l'intégrité du scellage de l'emballage et des mesures de vérification microbiologique appropriées.
Comprendre la valeur F₀
La valeur F₀ est couramment utilisée pour exprimer l'effet létal équivalent d'un traitement thermique par rapport à une température de référence de 121,1 °C. En termes simples, elle convertit le profil temps-température complet d'un cycle d'autoclave en un seul nombre qui décrit la létalité thermique subie par le produit. Cependant, la valeur cible du procédé dépend de la formulation de l'aliment, des micro-organismes cibles et des résultats de validation. Une valeur F₀ unique ne doit pas être considérée comme une norme universelle pour tous les produits alimentaires.
Distribution de la chaleur, pénétration de la chaleur et vérification
L'évaluation des processus suit généralement trois étapes interdépendantes :
Étude de la distribution de la chaleur :Confirme que la chambre de stérilisation chauffe uniformément et identifie les zones froides du récipient.
Étude de la pénétration de la chaleur :Mesure la vitesse à laquelle la chaleur atteint le point de chauffage le plus lent à l'intérieur du produit et de son emballage.
Vérification microbiologique :Utilise des sachets inoculés ou des indicateurs biologiques pour confirmer que le processus programmé atteint l'inactivation requise.
Un chauffage uniforme à l'intérieur de l'autoclave rend chacune de ces étapes plus prévisible. Les systèmes de stérilisation à convection forcée, tels que les systèmes à pulvérisation d'eau et à vapeur-air, font circuler le fluide caloporteur afin de réduire les écarts de température à l'intérieur de la chambre, ce qui assure une répartition plus homogène de la chaleur sur chaque emballage.
Exigences réglementaires en matière d'exportation
Pour les produits destinés à l'exportation, les fabricants doivent également vérifier la réglementation et les exigences de transformation applicables sur le marché de destination, en tenant compte de la catégorie de produit et du format d'emballage. Les normes alimentaires internationales, telles que le Codex Alimentarius relatif aux bonnes pratiques d'hygiène pour les conserves peu acides et les conserves peu acides acidifiées, constituent un référentiel commun, tandis que le cadre réglementaire du pays de destination définit les exigences légales.
Technologies de stérilisation utilisées pour atteindre la stérilité commerciale
Plusieurs technologies d'autoclaves discontinus sont utilisées pour la stérilisation industrielle dans l'industrie agroalimentaire, et chacune gère le fluide caloporteur différemment. Ce choix influe sur l'homogénéité de la cuisson, la durée du cycle, la consommation d'énergie et les formats d'emballage compatibles avec la ligne.
| Type de cornue | Principe de chauffage | Utilisation typique |
|---|---|---|
| autoclave à pulvérisation d'eau | De l'eau chaude est pulvérisée par des buses sur les emballages ; la vapeur chauffe l'eau en circulation | Boîtes de conserve rigides, bocaux en verre, bouteilles en plastique et sachets sous contre-pression |
| cornue à vapeur-air | Vapeur mélangée à de l'air par un ventilateur ; pression contrôlée indépendamment de la température | Pochettes souples et sacs semi-rigides nécessitant une contre-pression |
| cornue à vapeur | Chauffage direct de la chambre à la vapeur | Boîtes rigides en alambic traditionnel |
| autoclave rotatif | Les emballages tournent lentement pendant le cycle pour un transfert de chaleur plus rapide et plus uniforme. | Produits à haute viscosité, grands emballages, aliments contenant des particules |
| cornue à immersion dans l'eau | Les emballages sont immergés dans de l'eau chaude, souvent avec un système de brassage ou d'agitation. | Produits nécessitant un chauffage doux et uniforme |
Quelle que soit la technologie utilisée, la clé de la stérilité industrielle ne réside pas simplement dans la réalisation d'un cycle de traitement thermique. Il s'agit de garantir l'application systématique d'un procédé thermique validé en production courante et le maintien de l'intégrité de l'emballage après traitement. Ces considérations sont essentielles à la planification et au contrôle de la stérilisation en autoclave des aliments à longue conservation.
Pour voir comment ces technologies se comparent en pratique, les acheteurs peuvent examiner des autoclaves représentatifs du même fabricant :
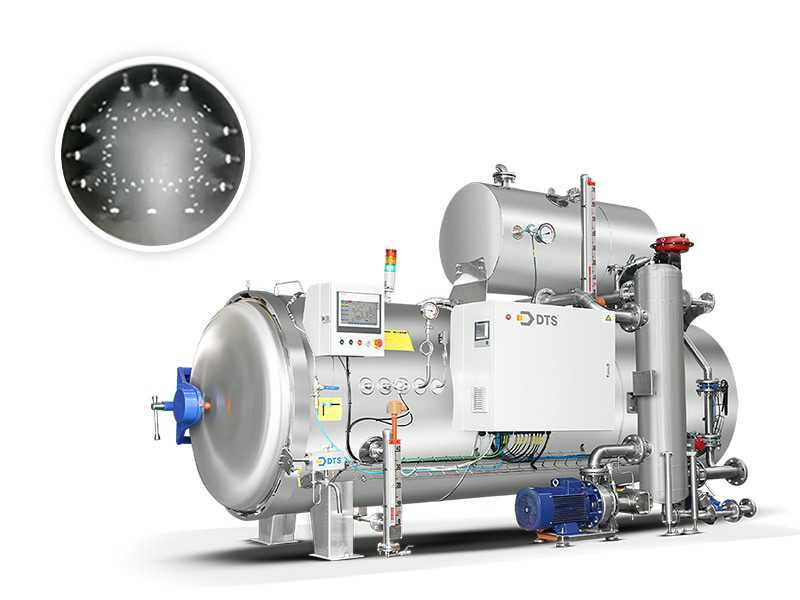
Machine de stérilisation à pulvérisation d'eau
Autoclave à pulvérisation d'eau à contre-pression avec chauffage par échangeur de chaleur, buses de pulvérisation et contrôle précis de la température et de la pression pour boîtes de conserve, bocaux, bouteilles et sachets.
Voir le produit
autoclave rotatif
Autoclave rotatif à rotation lente à 360° pour un transfert de chaleur plus rapide et plus uniforme, adapté aux produits à haute viscosité et aux grands emballages.
Voir le produit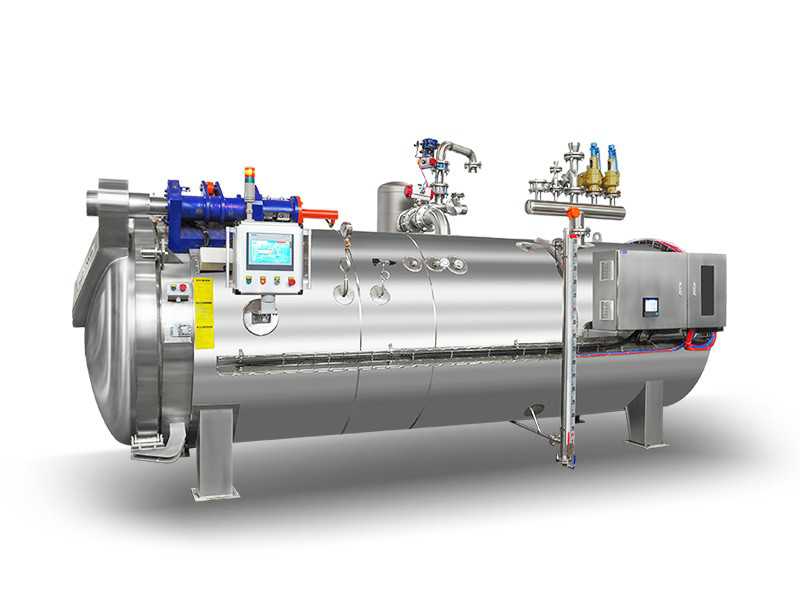
Machine à autoclave à vapeur et à air
Autoclave à vapeur-air avec ventilateur à convection forcée, contrôle de température à ±0,3°C et contrôle de pression indépendant pour emballages souples et semi-rigides.
Voir le produitVous planifiez une ligne de stérilisation en autoclave ?
DTS conçoit et fabrique des autoclaves et des systèmes de stérilisation automatisés par lots, forts de 26 ans d'expérience dans le traitement thermique, et livrent leurs produits à des clients dans plus de 56 pays. Les cuves peuvent être fabriquées conformément aux normes ASME, CE-PED, FDA et autres normes régionales. Pour une recommandation adaptée à votre procédé, veuillez nous envoyer une demande précisant le type de votre produit, son format d'emballage et vos besoins en capacité.
Obtenir un devisVoir les autoclaves →Conclusion
La stérilité commerciale est la condition qui garantit la sécurité et la stabilité des aliments traités thermiquement et destinés à la conservation à température ambiante, dans des conditions normales de stockage. Elle est obtenue grâce à des procédés thermiques validés, et non par le seul réglage de la température. Les fabricants doivent connaître les micro-organismes cibles de leurs produits, les facteurs influençant la pénétration de la chaleur et la signification de la valeur F₀, puis se conformer aux exigences réglementaires de leurs marchés d'exportation. Avec un programme validé, un chauffage uniforme en autoclave et une intégrité d'emballage irréprochable, la stérilité commerciale devient une norme de production reproductible.
Pour les acheteurs à la recherche d'un fabricant fiable de machines de stérilisation, DTS propose des systèmes de stérilisation par lots allant des modèles à pulvérisation d'eau, à vapeur-air et rotatifs aux lignes de production automatisées, avec un soutien en matière d'ingénierie, d'installation et de validation.
FAQ
La stérilité commerciale est un état obtenu par un traitement thermique approprié permettant de contrôler et de maintenir à un niveau sûr les micro-organismes susceptibles de se reproduire dans les conditions de conservation prévues du produit, y compris celles présentant un risque pour la santé publique. C'est la norme utilisée pour les aliments en conserve et emballés qui se conservent à température ambiante.
Non. La stérilité commerciale n'est pas une stérilité absolue. Il peut subsister quelques spores thermorésistantes, mais elles ne peuvent se développer dans les conditions de stockage et de distribution prévues pour le produit ; l'aliment reste donc sûr et stable.
La stérilisation industrielle classique dans l'industrie agroalimentaire utilise des températures d'autoclave comprises entre 110 et 135 °C environ, selon le produit, l'emballage et le procédé validé. Le cycle précis est déterminé par des études de pénétration de la chaleur, et non par une température fixe.
F₀ exprime l'effet létal équivalent d'un processus thermique à une température de référence de 121,1 °C. Il résume le profil temps-température complet en un seul nombre, mais la valeur cible requise varie selon le produit et les résultats de validation.
La pénétration de la chaleur dépend du pH, de la viscosité, de la granulométrie et du conditionnement. Une sauce épaisse dans un grand emballage chauffe plus lentement qu'un bouillon clair dans une petite boîte ; chaque produit nécessite donc un objectif de traitement validé.
Les principaux types d'autoclaves discontinus comprennent les systèmes à pulvérisation d'eau, à vapeur-air, à vapeur, rotatifs et à immersion dans l'eau. Chacun gère le fluide caloporteur différemment et convient à différents formats d'emballage et caractéristiques de produits.
Références et notes
FDA — définition réglementaire de la stérilité commerciale des aliments peu acides traités thermiquement et lignes directrices connexes en matière de sécurité alimentaire :https://www.fda.gov/food.
Codex Alimentarius — normes alimentaires internationales et codes de bonnes pratiques d'hygiène, y compris la transformation des aliments en conserve :https://codex.fao.org/home.
IFT (Institut des technologues alimentaires) — ressources professionnelles en sciences alimentaires sur le traitement thermique et la sécurité alimentaire :https://www.ift.org/.
La cuisson 12D du botulisme et le seuil de faible acidité de pH 4,6 sont des concepts industriels établis de longue date dans la conception des procédés thermiques à faible acidité ; les objectifs spécifiques doivent provenir de calendriers de processus validés.
Les plages de fonctionnement typiques des autoclaves (110–135°C), la température de référence F₀ (121,1°C) et la terminologie de distribution de chaleur / pénétration de chaleur / vérification microbiologique suivent les pratiques courantes de l'industrie et les directives réglementaires ; les valeurs réelles dépendent du produit et de la validation du processus.
Les informations sur l'entreprise (26 ans d'expérience, plus de 7 500 autoclaves livrés, clients dans plus de 56 pays, plus de 100 projets clés en main, contrôle de température à ±0,3 °C sur les systèmes vapeur-air, conformité aux certifications ASME / CE-PED / FDA / CRN / DOSH / KEA) sont indiquées selon DTS et n'ont pas été vérifiées indépendamment par cet article :https://www.retort-machine.com/About-DTS.html.
Les images des produits proviennent du site web de DTS et sont utilisées à titre d'illustration des gammes de produits mentionnées.


